металлоконструкции ~ Как бывает в монтаже!!
Показаны сообщения с ярлыком металлоконструкции. Показать все сообщения

суббота, 26 октября 2019 г.

Виды контроля качества

Согласно геодезической съемке отклонение верха данной колонны от вертикальности составляет 60 мм.
Получается что контроль за качеством изготовления и монтажа металлоконструкций не производился по всей технологической цепочке.
1) при получении проката со склада. Если бы были произведены необходимые замеры былку бы отправили на правильный станок. А так её пустили в производство и наварили косынок.
2) При выдаче колоны на склад. Был выписан сертификат качества изготовления металлоконструкций.
3) При проведении входного контроля на монтажной площадке, на изгиб колоны не было обращено никакого внимания. Иначе бы колону отправили на исправление.
4) При проведении операционного контроля при монтаже и закреплении колоны на фундаменте. Иначе бы колоны не стали связывать балками и связями с другими металлоконструкциями.

суббота, 5 октября 2019 г.

Оплата защиты от коррозии металлоконструкций

В соответствии с п.1.10 технической части Сборника №13 «Защита
строительных конструкций и оборудования от коррозии» (РСН 8.03.113-2007)
расходы на восстановление поврежденного защитного слоя металлических
конструкций в процессе транспортировки и хранения учтены нормативами
Сборника №9 «Металлические конструкции», которые изложены в п.1.5 данного
сборника (РСН 8.03.109-2007), где указано, что нормативы на выполнение работ
по монтажу металлоконструкций учитывают расходы деформированных и поврежденных элементов с восстановлением поврежденной грунтовки (окраски), что связано транспортировки и хранения.
Согласно п.4.6 ГОСТ 23118-2012, в заводских условиях не подлежат работы
по грунтованию, окрашиванию зон монтажной сварки на ширину 100 мм по обе
стороны от шва. Комплекс работ по антикоррозионной защите зон монтажной
сварки не учтен расценками Сборника №9 , а учтен расценками сборника

суббота, 19 января 2019 г.

Исполнительная документация

Исполнительная документация - совокупность документов (приказы, акты, журналы, заключения и т. д.) оформляемые в процессе монтажа в целях юридического подтверждения:
- участия в монтаже конкретных организаций и лиц;
- факта выполнения работ;
- требуемого уровня качества работ и соответствия их требованиям проектной и сопроводительной документации;
- возможности производства последующих работ.
Исполнительная документация должна оформляться непосредственно по ходу работ, без отставания.
   Записи в формах исполнительной документации должны быть четко читаемыми (желательно выполнять на печатающих устройствах), иметь однозначный смысл, заполнять все предусмотренные формой графы. При отсутствии каких – либо сведений, в соответствующей графе делается прочерк.
   Обязательными приложениями является схема исполнительной геодезической съемки фактического расположения оборудования, металлоконструкций с указанием фактических отклонений его геометрических осей от проектных решений.
Порядок ведения исполнительной документации
До начала выполнения работ по монтажу приказом руководителя строительно-монтажной организации назначаются лица и их заместители, на которых возлагается ответственность за ведение и подписание форм исполнительной документации. К приказу (в тексте самого приказа) должны быть приложены заверенные образцы личных подписей указанных лиц.
  Копии приказов и заверенные образцы личных подписей ответственных лиц за одну неделю до начала выполнения работ передаются генеральному подрядчику или заказчику (инвестору)
 Аналогичные приказы должны быть и у ответственных лиц (представителей) от генерального подрядчика, заказчика, проектной организации, др. организаций, представители которых подписывают формы исполнительной документации.
   Сама форма исполнительной документации и текст должны быть напечатаны на печатающем устройстве через 1,5 интервала на одной или обеих сторонах листа. Допускается заполнение напечатанных бланков форм исполнительной документации чернилами от руки.
   Если одного листа формы недостаточно, то на первом листе перед подписями (на первом листе подписи не расшифровываются) в скобках указывают «продолжение см. на обороте» или «продолжение смотри на втором листе»; второй лист оформляют аналогично первому листу и также заверяют подписями.
   Не допускаются подчистки и исправления текста или цифр. Неправильно вписанные данные должны быть зачеркнуты, а рядом делается правильная запись.

   Устанавливается следующее количество экземпляров оформляемой документации:
- Исполнительная документация составляется из расчета два экземпляра строительной организации и по одному экземпляру каждой организации, подписавшей форму;
- исполнительные съемки выполняются в двух экземплярах, удостоверяются подписями главного инженера управления, производителя работ мастера), исполнителя съемки(геодезиста) и скрепляются круглой печатью организации.
Исполнительная документация, по мере накопления, передается в производственный отдел монтажного управления с регистрацией в журнале производства работ.
В производственном отделе формируются два комплекта исполнительной документации


вторник, 25 апреля 2017 г.

сборка металлоконструкций аппарата воздушного охлаждения

Добрый день! Сегодня мы рассмотрим сборку аппаратов воздушного охлаждения поставляемых комплектно. Ознакомившись с проектом и комплектной ведомостью определяем очередность поставки металлоконструкций на стройплощадку. И приступаем к сборке порталов на земле. 
после сборки устанавливаем порталы на фундаменты и связываем их конструкциями балок и связей образуя таким образом каркас.


собрав таким образом основу нашей конструкции приступаем к сборке металлоконструкций дифузоров
в нашем случае дифузор для жесткости конструкций начинен связями распологающимися с внутренней стороны

собрав дифузор и прикрепив к нему раму крепления двигателя можно приступать к монтажу


в нашем случае для регулировки температуры используются жалюзи


после чего можно приступить к сборке лопастей вентелятора и монтажу электродвигателя 


и вот дособрав верхнюю часть каркаса можно приступать к монтажу теплообменного трубного пучка.


пятница, 10 марта 2017 г.

Контроль качества сварных швов

Согласно п.6.12.3 СТБ 2089-2010 (Сварочные работы. Номенклатура контролируемых показателей качества. Контроль качества работ.) «Места обязательного контроля (радиографического и ультразвукового) должны быть указаны в чертежах КМД». Это связано с тем, что сварные швы рассчитываются и выбирается технология их выполнения на этой стадии разработки проектов. В чертежах КМ сведения об обязательном физическом контроле указываются только в особых случаях. например, необходимость ультразвукового контроля приварки фланцев на соединениях с применением болтов с контролируемым натяжением. 
   

суббота, 4 марта 2017 г.

Детальное обследование фланцевых соединений ригелей с колонами

Содержание работы 
Работа включает:
1.Изучение проектной и исполнительной технической документации.
2.Детальное обследование фланцевых соединений ригелей с колоннами эстакады.
3.Анализ выявленных дефектов.
4.Составление заключения о техническом состоянии узлов и рекомендации по устранению дефектов.
Краткие сведения о металлоконструкциях эстакады
Эстакада представляет собой совокупность поперечных многоэтажных рам. Сопряжения ригелей с колоннами эстакады выполнено жестким на фланцевых соединениях с применением высокопрочных болтов М24 по ГОСТ 22353-77* исполнения ХЛ класса прочности 10.9.
Обследование металлоконструкций
1.Выполнено детальное визуальное обследование фланцевых соединений ригелей с колоннам, обследовано 62 узла.
2.В результате обследования выявлено:
2.1.В 41-ом случае из обследованных узлов имеются зазоры различной величины между горизонтальными опорными поверхностями фланцев и опорными поверхностями столиков колонн 
2.2. Высокопрочные  болты затянуты, их маркировка соответствует проекту КМ. Журнал выполнения монтажных соединений на болтах с контролируемым натяжением в монтажной организации имеется.
2.3.Вертикальные зазоры между фланцами и полками колонн не превышают допустимых величин по ТКП 45-5.04-41-2006. Контроль осуществлялся набором щупов. Имеющиеся зазоры не зашпатлеваны согласно требованиям ТКП 45-5.04-41-2006.

Заключение 
1.На основании результатов выполненной работы установлено:
1.1.Узлы сопряжения, за исключением зазоров между опорными столиками и фланцами соответствуют проекту КМ.
1.2.В 41-ом узле, из общего количества обследованных, выявлены зазоры различной величины между опорными столиками и фланцами ригелей.
2.ВЫВОДЫ:
2.1.Техническое состояние фланцевых узлов сопряжения ригелей с колоннами в соответствии ТКП 45-1.04-208-2010 характеризуются категорией III как ограниченно работоспособное (не вполне удовлетворительное) состояние – опасность обрушения отсутствует.
.2.2.Для дальнейшей надежной эксплуатации узлов выполнить зачеканку зазоров в соответствии с рекомендациями.

а)зазоры между опорными ребрами и столиками плотно зачеканить пакетом пластин из трансформаторной стали. Закрепить пакеты от выпадения (приварка, загиб, сварка пакета между собой). допускается изготовление клинообразных и пластин и пластин размером по величине зазора из стали Ст3пс
б) после выполнения работ по зачеканке зазоров и приемке соединений, все наружные поверхности стыков, включая головки болтов, гайки и выступающие части резьбы должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках зашпатлеваны.  

суббота, 2 января 2016 г.

Все знают, что потом монтаж трубопроводов

Возвращаясь к теме психологии монтажников  находим очередные перлы подтверждения рассмотренной теории. 
 Согласно установившейся практике монтажных работ в первую очередь на стройплощадке устанавливается оборудование, по возможности с наибольшим количеством металлоконструкций. Что бы уменьшить трудозатраты и количество работ на высоте.


После чего на закрепленном в проектном положении аппарате монтируются металлоконструкции площадок обслуживания.
После чего монтируются трубопроводы. 
Бригада отчитывается, что металлоконструкции смонтированы и "они молодцы".


Но как теперь к этому штуцеру пристыковать трубу? А потом разболтить его, что бы установить заглушку для гидроиспытания? Да и как его потом обслуживать?

воскресенье, 14 июня 2015 г.

Монтажные соединения на высокопрочных болтах с контролируемым натяжением

К монтажным соединениям на высокопрочных болтах с контролируемым натяжением относятся: фрикционные или сдвигоустойчивые соединения, в которых внешние усилия воспринимаются за счет сопротивления сил трения, возникающих по контактным плоскостям соединяемых элементов от предварительного натяжения болтов; фрикционно-срезные соединения, в которых внешние усилия воспринимаются, главным образом, за счет преодоления сопротивления сжатию фланцев от предварительного натяжения высокопрочных болтов.
1 Фрикционные и фрикционно-срезные соединения
1.2. Во фрикционных и фрикционно-срезных соединениях соприкасающиеся поверхности деталей должны быть обработаны способом, предусмотренным в проекте. С поверхностей, подлежащих обработке, необходимо предварительно удалить масляные загрязнения.

Состояние поверхностей после обработки и перед сборкой следует контролировать и фиксировать в журнале.
До сборки соединений обработанные поверхности необходимо предохранять от попадания на них грязи, масла, краски и образования льда. При несоблюдении этого требования или начале сборки соединения по прошествии более трех суток после подготовки поверхностей их обработку следует повторить.
1.2. Перепад поверхностей (депланация) соединяемых элементов свыше 0,5 и до 3 мм должен быть ликвидирован механической обработкой с образованием плавного скоса с уклоном не круче 1:10.
При перепаде свыше 3 мм необходимо устанавливать прокладки требуемой толщины, обработанные тем же способом, что и детали соединения. Применение прокладок требует согласования с организацией - разработчиком проекта.
1.3 Отверстия в деталях при сборке должны быть совмещены и зафиксированы от смещения пробками.
Число пробок определяют расчетом на действие монтажных нагрузок, но их должно быть не менее 10 % при числе отверстий 20 и более и не менее двух при меньшем числе отверстий.
В собранном пакете, зафиксированном пробками, допускается чернота (несовпадение отверстий), не препятствующая свободной без перекоса постановке болтов. Калибр диаметром на 0,5 мм больше номинального диаметра болта должен пройти в 100 % отверстий каждого соединения.
Допускается прочистка отверстий плотно стянутых пакетов сверлом, диаметр которого равен номинальному диаметру отверстия, при условии, что чернота не превышает разницы номинальных диаметров отверстия и болта.

Применение воды, эмульсий и масла при прочистке отверстий запрещается.
1.4 Максимальная разность номинальных диаметров отверстий и болтов допускается: для фрикционных соединений - не более 6 мм, для фрикционно-срезных - не более 3 мм.
1.5 Заданное проектом усилие натяжения высокопрочных болтов следует обеспечивать закручиванием гайки требуемым расчетным крутящим моментом (натяжение по моменту закручивания).
Допускается осуществлять натяжение высокопрочных болтов по углу поворота гайки. Этот способ допустим только для болтов диаметром 24 мм с временным сопротивлением разрыву не менее 1100 МПа при толщине стягиваемых деталей до 140 мм и числе тел в пакете до 7.
Допускается применение других способов натяжения высокопрочных болтов, гарантирующих получение заданного усилия их натяжения. Каждый из этих способов должен быть представлен в специальных технических условиях в чертежах металлических конструкций (КМ).
1.6 Расчетный момент закручивания М, необходимый для натяжения болта, следует определять по формуле
М=KРd, Н×м,         (1)
где К - среднее значение коэффициента закручивания, установленное для каждой партии болтов в сертификате предприятия-изготовителя либо определяемое на монтажной площадке с помощью контрольных приборов в соответствии с требованиями ГОСТ 22356;
Р - расчетное усилие натяжения болта, заданное в рабочих чертежах, кН;
d - номинальный диаметр болта, мм.
1.7 Натяжение болтов с регулированием усилий по величине крутящего момента осуществляют в два этапа: на первом этапе болты затягивают при помощи гайковертов на 50-80 % расчетного усилия для обеспечения плотности деталей пакета; на втором - болты дотягиваются до полного расчетного усилия динамометрическими ключами статического действия с контролем натяжения по величине прикладываемого крутящего момента.
Применение на втором этапе натяжения инструмента динамического действия (ударно-импульсные, редкоударные и т.п.) не допускается.
При натяжении болтов за их головку величину крутящего момента следует увеличивать на 5%.
1.8 Натяжение болтов по углу поворота гайки следует производить в следующем порядке:
- затянуть вручную все болты в соединении до отказа монтажным ключом с длиной рукоятки 0,3 м;
- повергнуть гайки болтов на угол 180°±30°.
1.9 Натяжение болтов следует контролировать :
- при числе болтов в соединении до 4 - все болты, от 5 до 9 - не менее трех болтов, 10 и более - 10 % болтов, но не менее трех в каждом соединении
- фактический момент закручивания должен быть не менее расчетного, определенного по формуле (1), и не превышать его более чем на +15 %. Отклонение угла поворота гайки допускается в пределах ±30°;
- при обнаружении хотя бы одного болта, не удовлетворяющего этим требованиям, контролю подлежит удвоенное число болтов. В случае обнаружения при повторной проверке одного болта с меньшим значением крутящего момента или с меньшим углом поворота гайки должны быть проверены все болты с доведением момента закручивания или угла поворота гайки до требуемой величины;
- порядок натяжения болтов должен исключать образование неплотностей в стягиваемых пакетах. Щуп толщиной 0,3 мм не должен входить в зазоры между деталями соединения.


пятница, 22 мая 2015 г.

Монтажные соединения без контролируемого натяжения болтов

1.1 К монтажным соединениям без контролируемого натяжения болтов относятся срезные, в которых внешние усилия воспринимаются за счет сопротивления болтов срезу и соединяемых элементов смятию.

1.2. Под гайки болтов необходимо устанавливать не более одной круглой шайбы (ГОСТ 11371). Допускается установка одной такой же шайбы под головку болта. В необходимых случаях следует устанавливать косые шайбы (ГОСТ 10906).
1.3. При сборке соединений отверстия в деталях конструкций должны быть совмещены и зафиксированы от смещения деталей сборочными пробками (не менее двух), а собранные пакеты плотно стянуты болтами. В соединениях с двумя отверстиями сборочную пробку устанавливают в одно из них.
1.4. Максимальная разница между номинальными диаметрами отверстия и болта в срезных соединениях не должна превышать 3 мм.
1.5. В собранном пакете болты заданного в проекте диаметра должны пройти в 100 % отверстий. Допускается прочистка 20 % отверстий сверлом, диметр которого равен диаметру отверстия, указанному в проекте. В срезных соединениях допускается чернота (несовпадение отверстий в смежных деталях собранного пакета): до 1 мм - в 50 % отверстий и до 1,5 мм в 10 % отверстий.
В соединениях, где болты установлены конструктивно, чернота не должна превышать разности диаметров отверстия и болта.
1.6. Резьба болтов не должна входить вглубь отверстия более чем наполовину толщины крайнего элемента пакета со стороны гайки.
1.7. Решения по предупреждению самоотвинчивания гаек - постановка пружинной шайбы (ГОСТ 6402) или контргайки - должны быть указаны в проекте. Применение пружинных шайб не допускается при овальных отверстиях.

1.8 Гайки и контргайки следует закручивать до отказа от середины соединения к его краям.
1.9 Плотность стяжки собранного пакета надлежит проверять щупом толщиной 0,3 мм, который в пределах зоны, ограниченной шайбой, не должен проходить между собранными деталями на глубину более 20 мм. Стержень болта должен выступать из гайки не менее чем на 3 мм.
1.10 Качество затяжки постоянных болтов следует проверять отстукиванием их молотком массой 0,4 кг, при этом болты не должны смешаться.

вторник, 12 мая 2015 г.

Фланцевые соединения металоконструкций. Образмеривание.

А вот, еще случай был.  В адрес заказчика и проектного института, пришло письмо:
« В связи с тем, что соприкасающиеся поверхности фланцевых соединений на высокопрочных болтах колон, ригелей рам, не грунтуются и не окрашиваются, просим вас образмерять не окрашиваемые участки на колонах с внешней и внутренней стороны, относительно отверстий фланцевых соединений.


Так же просим вас подтвердить нижеследующее (Приложение 1)
- пов.1 (колона 40Ш2) не окрашивается (указать размеры не окрашиваемой поверхности)
- пов. 2 (поверхность фланца траверсы) не окрашивается
-пов. 3 (торец фланца траверсы) не окрашивается
- пов. 4 (торец опорного стульчика) не окрашивается
- пов 5 окрашивается согласно КМ
- прокладка не окрашивается…»
И так далее и тому подобное. Удивительно, что письмо пришло от организации взявшейся за разработку чертежей КМД и изготовление металлоконструкций.
 Конечно, нас с детства учат, если не знаешь, лучше спросить. Но если заказчик параллельно с проектным институтом (письмо ушло в два адреса) начнет заниматься такими разъяснениями, то на основную работу времени уже не останется. И если браться за такую работу, то необходимо и персонал нанимать соответствующей квалификации.
 Ведь согласно правилам, чертежи КМД являются единым документом для изготовления и монтажа строительных металлоконструкций и должны содержать все необходимые данные для разметки, обработки, сборки, сварки, контроля и монтажа конструкций.
  Организация, разрабатывающая чертежи КМД, несет ответственность за соответствие их чертежам КМ, за расчетную прочность всех заводских и монтажных соединений, не разработанных в чертежах КМ, за правильность размеров элементов конструкций и увязку их между собой, а также за правильность технологических требований изготовления и монтажа металлических конструкций.


вторник, 21 апреля 2015 г.

Касание трубопроводов о металлоконструкции

 При монтаже трубопроводов часто встречается такое замечание, как их касание о металлоконструкции. Да, такого нельзя допускать, это и возможное искрообразование. И источник охлаждения трубы, если она обогреваемая. Опять же стирание трубы в результате вибрации  и температурных расширений. Но устранение этих замечаний иногда доводится до абсурда.


понедельник, 9 февраля 2015 г.

Все знают, но... замкнутый профиль металлоконструкций

   Известно, что все замкнутые профили (полости) должны быть герметизированы путем постановки заглушек, соединения элементов в замкнутое сечение и заварки прорезей сплошными швами, предотвращающими попадание влаги внутрь этих элементов. Но на деле можно встретить такую картину.
А потом, без зазрения совести, загрунтовали в наилучшем виде

суббота, 8 ноября 2014 г.

Изготовление и монтаж фланцевых соединений металлоконструкций


При разработке проектно сметной документации для изготовления фланцевых соединений руководствуйтесь нижеследующими нормами:
СНиП II-23-81* Стальные конструкции – растянутые и изгибаемые фланцы конструкций требуется изготавливать из стали С255, С285, С345, С375, С390 с относительным сужением Ψz>=25% (с учетом требований 13.3   ….. 13.5).Механические свойства в направлении толщины проката  проверяет , завод изготовитель руководствуясь, ГОСТ 28870-90.
Листовая сталь фланцев должна соответствовать «Рекомендации по расчету, проектированию, изготовлению и монтажу фланцевых соединений стальных строительных конструкций» \Министерство монтажных и специальных строительных работ СССР ВНИПИ Промстальконструкция  ГОССТРОЙ СССР ЦНИИПпроектстальконструкция им.Мельникова\ Москва 1989.
Категория стали фланцев должна соответствовать первой группе ответственности зданий с учетом климатического района строительства.
Изготовление металлоконструкций с фланцевыми соединениями производить в согласно требованиям ГОСТ 23118-2012.
Заготовку фланцев следует выполнять машинной термической резкой.
Торцы элементов под фланцы следует фрезеровать или резать дисковой пилой.
Сборку ригелей с фланцами следует производить только в кондукторах.
Технология сварки должна обеспечивать минимальные сварочные деформации фланцев.
Приварку фланцев осуществлять полуавтоматической сваркой  с применением  порошковой проволокой марки ПП-АН8 по ТУ 14-4-1059-80 или  сварочной проволокой марки СВ-08Г2С по ГОСТ 2246-70 в среде углекислого газа по ГОСТ 8050-85 или в смеси углекислого газа с аргоном (по ГОСТ 10157-79*).
При ручной дуговой сварке деталей из низколегированной стали применять электроды Э50А по ГОСТ 9467-75.
После выполнения сварочных работ внешние поверхности фланцев необходимо отфрезеровать.
Все фланцы, независимо от марки стали ( за исключением 10ГНБ-Ш) подлежат  контролю методом ультразвуковой дефектоскопии на заводе изготовителе металлоконструкций на внутренние расслои, грубые шлаковые включения в зонах шириной 80 мм симметрично вдоль оси симметрии каждого элемента в соответствии с таблицей 1 «Рекомендаций по расчету, проектированию  и монтажу фланцевых соединений строительных конструкций» (М.,1989, ЦНТИ ММСС СССР с дополнениями и изменениями от июля 1990г.)
 По усмотрению завода изготовителя допускается производить ультразвуковой контроль  после приемки фланцев.
Ультразвуковому контролю на наличие расслоя должны подвергаться зоны полок колонн в местах крепления растянутых ребер (напротив полок ригелей).
При изготовлении допускаемые отклонения от размеров должны соответствовать ГОСТ 23118-2012. Возможные  зазоры должны заполняться прокладками, поставляемыми комплектно с конструкциями.
Элементы фланцевых соединений проверять на монтажной площадке на отсутствие погнутостей, надрывов сварных швов и т.п. Заусеницы вокруг отверстий и по краям фланцев должны быть удалены.
В местах установки высокопрочных болтов контактные поверхности элементов конструкций и накладок не должны грунтоваться и окрашиваться.

Перед монтажом сопрягаемые поверхности фланцев полок колон и монтажных прокладок зачистить до металлического блеска металлическими щетками, либо ручным механизированным инструментом.
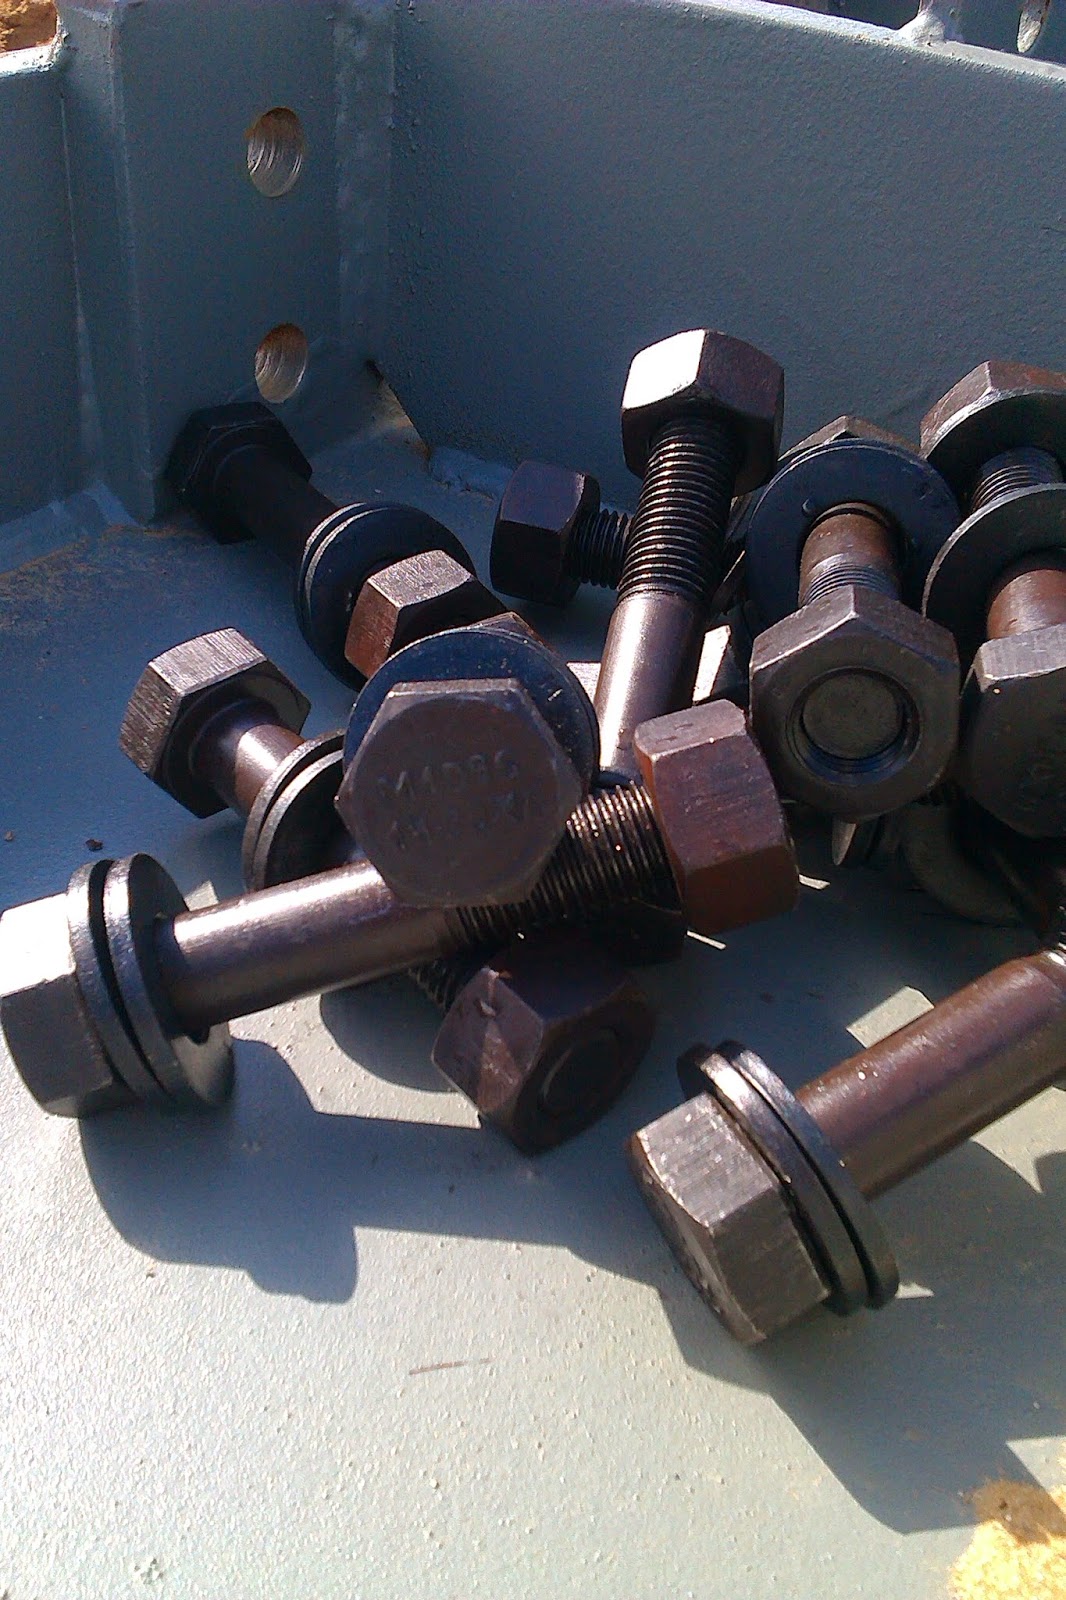
Для фланцевых соединений использовать высокопрочные болты М24 по ГОСТ 22352-77* исполнения «ХЛ» категории 1 по ГОСТ 15150-69, класса прочности 10.9 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, высокопрочные гайки класса прочности 10 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, шайбы из стали 40 по ГОСТ 1050-88.
Запрещается применение болтов и гаек, не имеющих клейма предприятия – изготовителя и маркировки, обозначающей класс прочности, а также букв «ХЛ» по ГОСТ 15150-69.

Диаметр отверстий в конструкциях под высокопрочные болты М24-27мм.
Резьба болтов не должна входить вглубь отверстия более чем наполовину толщины крайнего элемента пакета со стороны гайки.
Под гайки и шляпки болтов следует устанавливать по одной шайбе.
Натяжение болтов следует начинать с узлов, в которых фланцы примыкают к полкам колонн без прокладок.
Высокопрочные болты во фланцевых соединениях должны быть затянуты на усилия, указанные в рабочих чертежах (для М24-239кН, для М20-167кН, для М27-312кН), вращением гайки до расчетного момента закручивания. Контролю натяжения подлежат 100% болтов. Порядок натяжения должен исключать образование неплотностей в стягиваемых пакетах.
Натяжение высокопрочных болтов необходимо начинать от наиболее жестких зон к краям.
Зазоров между соприкасающимися плоскостями фланцев в местах расположения болтов не допускается. Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40мм от оси болта. Просвет между фланцем и полкой колонны после затягивания высокопрочных болтов по линии стенок и полок профиля должен быть не более 0,2 мм, просвет между фланцем и полкой колоны после натяжения по краям фланцев должен быть не более0,6мм.
Головки и гайки болтов после затяжки должны плотно ( без зазоров) соприкасаться с плоскостями шайб, а стержень болта выступать из гайки не менее чем на 3 мм.

После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках обработаны герметиком.