Сталь ~ Как бывает в монтаже!!
Показаны сообщения с ярлыком Сталь. Показать все сообщения

вторник, 15 сентября 2020 г.

Выдержки из ASME II часть C для SFA5,9

А8.8ER308H

Данная классификация аналогична ER308 за исключением того, что допустимое содержание углерода ограничено верхней частью диапазона 308. Содержание углерода в диапазоне 0,04%-0,08% обеспечивает более высокую прочность при повышенных температурах. Данный присадочный материал используется для сварки основного металла марки 308Н.

А8.34ER347

Номинальный состав (мас.%) данной классификации – 20 Cr, 10Ni с добавлением Nb в качестве стабилизирующего элемента. Добавление ниобия снижает возможность осадка межкристаллитного карбида хрома и, следовательно, подверженность межкристаллитной коррозии. Присадочный металл данной классификации обычно используется для сварки основных металлов из хромоникелевой нержавеющей стали аналогичного состава, стабилизированный Nb  или Ti. Хотя Nb – это стабилизирующий элемент, обычно указываемый в сталях типа 347, следует признать, что тантал (Та) также присутствует. Та и Nb почти одинаково эффективны как для стабилизации углерода, так и для обеспечения высокотемпературной прочности. Если сплавление на основном материале дает металл шва с низким содержанием феррита или полностью аустенитный шов, то чувствительность сварного шва к трещинам может существенно возрасти.

А8.35 ER347Si

Данная классификация аналогична ER347 за исключением более высокого содержания кремния. Это повышает пригодность использования присадочного металла в процессе электрической дуговой сварки в среде газа (см.А9.2). Если сплавление на основном материале дает металл шва с низким содержанием феррита или полностью аустенитный шов, то чувствительность сварного шва к трещинам несколько выше, чем у металла шва с низким содержанием кремния.

А9.2

В процессе электрической дуговой сварки в среде газа, при котором присадочный металл используется в качестве электрода, чаще всего используется положительный электрод постоянного тока. В качестве защитного газа для распыления обычно используется аргон с незначительными добавлениями кислорода или без него. Для короткого замыкания часто используются защитные газы, состоящие из гелия с добавлением кислорода и диоксида углерода. Минимальная толщина, которую можно сваривать распылением, составляет примерно от 1/8 до 3/16 дюйма(от 3,2 до 4.8 мм). Короткое замыкание можно использовать для сварки материала толщиной 1/16 дюйма (1,6мм). Однако более тонкие секции можно соединить при использовании подкладочного материала. Повышение уровня содержания кремния улучшает характеристики смачивания металла шва. Например, при увеличении содержания кремния с 0,30 до 0,65% улучшение ярко выражено; при увеличении содержания кремния с 0,65 до 1,0% дальнейшее улучшение наблюдается, но оно менее выражено.

суббота, 8 ноября 2014 г.

Изготовление и монтаж фланцевых соединений металлоконструкций


При разработке проектно сметной документации для изготовления фланцевых соединений руководствуйтесь нижеследующими нормами:
СНиП II-23-81* Стальные конструкции – растянутые и изгибаемые фланцы конструкций требуется изготавливать из стали С255, С285, С345, С375, С390 с относительным сужением Ψz>=25% (с учетом требований 13.3   ….. 13.5).Механические свойства в направлении толщины проката  проверяет , завод изготовитель руководствуясь, ГОСТ 28870-90.
Листовая сталь фланцев должна соответствовать «Рекомендации по расчету, проектированию, изготовлению и монтажу фланцевых соединений стальных строительных конструкций» \Министерство монтажных и специальных строительных работ СССР ВНИПИ Промстальконструкция  ГОССТРОЙ СССР ЦНИИПпроектстальконструкция им.Мельникова\ Москва 1989.
Категория стали фланцев должна соответствовать первой группе ответственности зданий с учетом климатического района строительства.
Изготовление металлоконструкций с фланцевыми соединениями производить в согласно требованиям ГОСТ 23118-2012.
Заготовку фланцев следует выполнять машинной термической резкой.
Торцы элементов под фланцы следует фрезеровать или резать дисковой пилой.
Сборку ригелей с фланцами следует производить только в кондукторах.
Технология сварки должна обеспечивать минимальные сварочные деформации фланцев.
Приварку фланцев осуществлять полуавтоматической сваркой  с применением  порошковой проволокой марки ПП-АН8 по ТУ 14-4-1059-80 или  сварочной проволокой марки СВ-08Г2С по ГОСТ 2246-70 в среде углекислого газа по ГОСТ 8050-85 или в смеси углекислого газа с аргоном (по ГОСТ 10157-79*).
При ручной дуговой сварке деталей из низколегированной стали применять электроды Э50А по ГОСТ 9467-75.
После выполнения сварочных работ внешние поверхности фланцев необходимо отфрезеровать.
Все фланцы, независимо от марки стали ( за исключением 10ГНБ-Ш) подлежат  контролю методом ультразвуковой дефектоскопии на заводе изготовителе металлоконструкций на внутренние расслои, грубые шлаковые включения в зонах шириной 80 мм симметрично вдоль оси симметрии каждого элемента в соответствии с таблицей 1 «Рекомендаций по расчету, проектированию  и монтажу фланцевых соединений строительных конструкций» (М.,1989, ЦНТИ ММСС СССР с дополнениями и изменениями от июля 1990г.)
 По усмотрению завода изготовителя допускается производить ультразвуковой контроль  после приемки фланцев.
Ультразвуковому контролю на наличие расслоя должны подвергаться зоны полок колонн в местах крепления растянутых ребер (напротив полок ригелей).
При изготовлении допускаемые отклонения от размеров должны соответствовать ГОСТ 23118-2012. Возможные  зазоры должны заполняться прокладками, поставляемыми комплектно с конструкциями.
Элементы фланцевых соединений проверять на монтажной площадке на отсутствие погнутостей, надрывов сварных швов и т.п. Заусеницы вокруг отверстий и по краям фланцев должны быть удалены.
В местах установки высокопрочных болтов контактные поверхности элементов конструкций и накладок не должны грунтоваться и окрашиваться.

Перед монтажом сопрягаемые поверхности фланцев полок колон и монтажных прокладок зачистить до металлического блеска металлическими щетками, либо ручным механизированным инструментом.
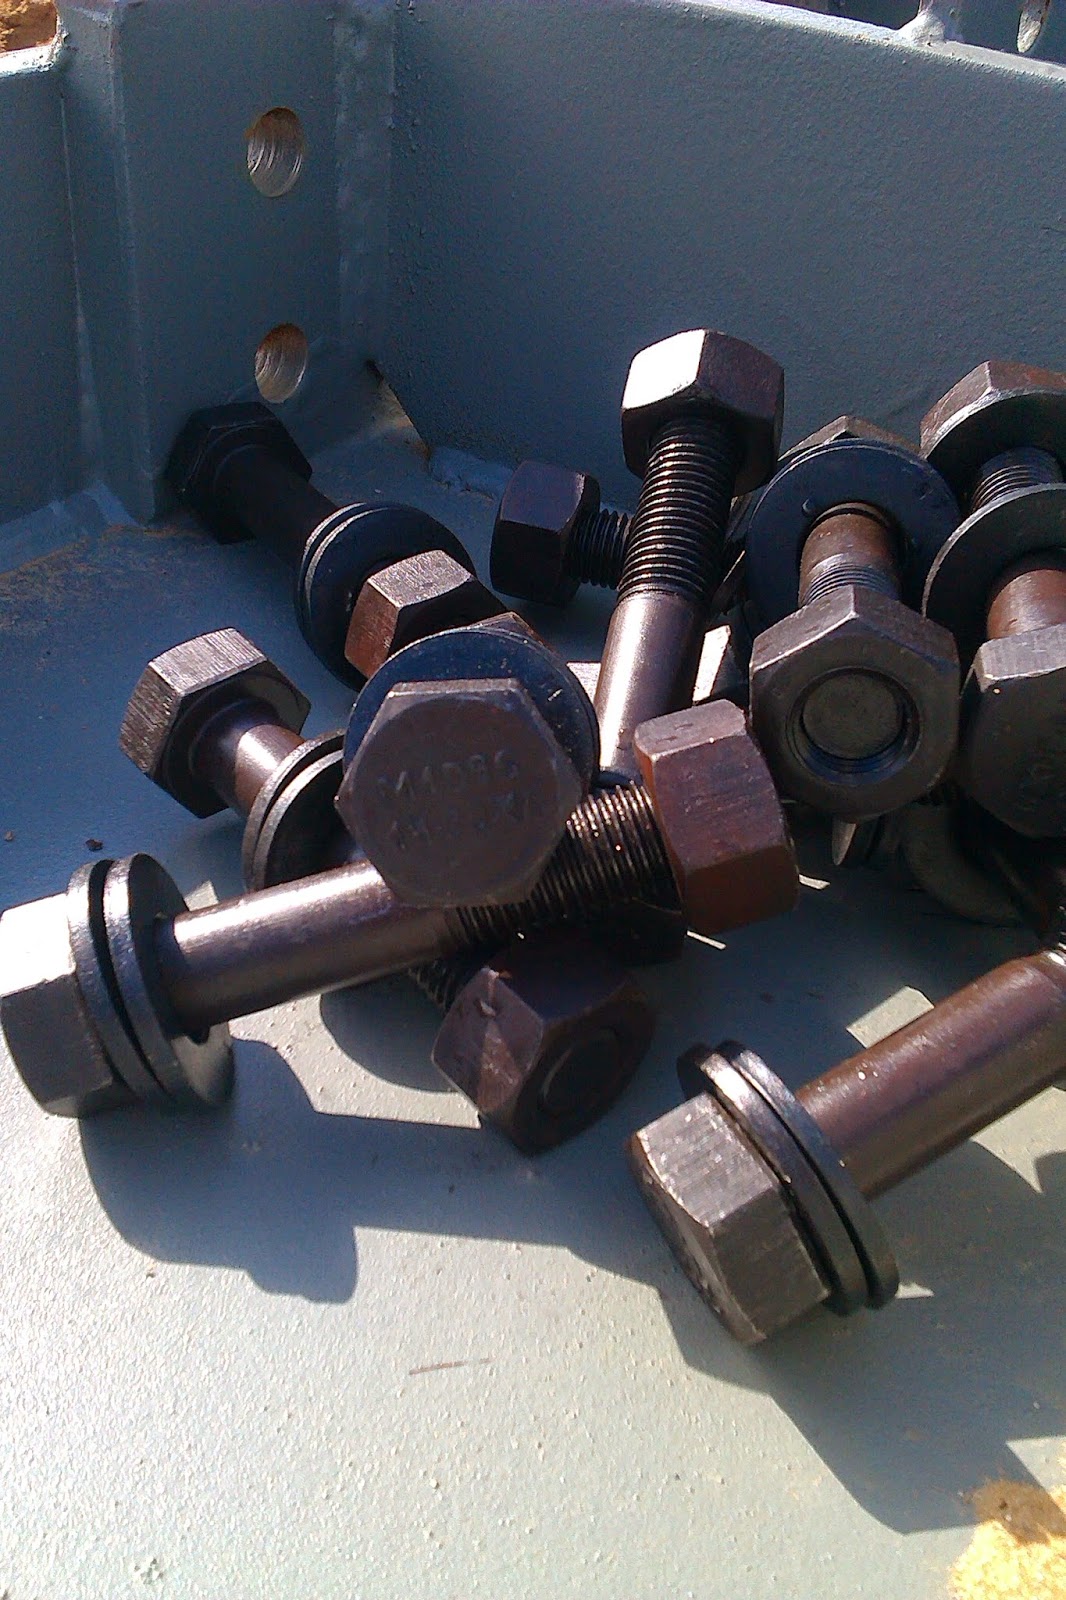
Для фланцевых соединений использовать высокопрочные болты М24 по ГОСТ 22352-77* исполнения «ХЛ» категории 1 по ГОСТ 15150-69, класса прочности 10.9 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, высокопрочные гайки класса прочности 10 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, шайбы из стали 40 по ГОСТ 1050-88.
Запрещается применение болтов и гаек, не имеющих клейма предприятия – изготовителя и маркировки, обозначающей класс прочности, а также букв «ХЛ» по ГОСТ 15150-69.

Диаметр отверстий в конструкциях под высокопрочные болты М24-27мм.
Резьба болтов не должна входить вглубь отверстия более чем наполовину толщины крайнего элемента пакета со стороны гайки.
Под гайки и шляпки болтов следует устанавливать по одной шайбе.
Натяжение болтов следует начинать с узлов, в которых фланцы примыкают к полкам колонн без прокладок.
Высокопрочные болты во фланцевых соединениях должны быть затянуты на усилия, указанные в рабочих чертежах (для М24-239кН, для М20-167кН, для М27-312кН), вращением гайки до расчетного момента закручивания. Контролю натяжения подлежат 100% болтов. Порядок натяжения должен исключать образование неплотностей в стягиваемых пакетах.
Натяжение высокопрочных болтов необходимо начинать от наиболее жестких зон к краям.
Зазоров между соприкасающимися плоскостями фланцев в местах расположения болтов не допускается. Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40мм от оси болта. Просвет между фланцем и полкой колонны после затягивания высокопрочных болтов по линии стенок и полок профиля должен быть не более 0,2 мм, просвет между фланцем и полкой колоны после натяжения по краям фланцев должен быть не более0,6мм.
Головки и гайки болтов после затяжки должны плотно ( без зазоров) соприкасаться с плоскостями шайб, а стержень болта выступать из гайки не менее чем на 3 мм.

После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках обработаны герметиком.

суббота, 25 мая 2013 г.

Метод Агаты Кристи. Сталь A335 GR P9 ASME – B 36.10M.


Быстро сказка сказывается, но не тут, то было. Поэтому хочу продолжить "Грустную историю". Рассказать, как оказалась, есть что.
Уличив одну организацию в не профессионализме и получив в распоряжение время до проведения пусковых операций. Заказчик решил проверить остальные организации, участвовавшие в монтаже узлов трубопроводов из стали A335 GR P9 ASME – B 36.10M.
Методом стилоскопирования   были проверены выполненные их силами. И как в детективе Агаты Кристи на поверхность начали всплывать новые и неприятные факты. А именно, выяснилось.
    Что закупленные пусковые фильтра насосов были заварены электродами марки ТМЛ, не соответствующими по своим технологическим свойствам стали A335 GR P9 ASME – B 36.10M.
  В узлах трубопроводов были найдены катушки из стали 20, неизвестно каким образом попавшие на эту стройплощадку. Так как такого сортамента трубы из стали 20 не заказывались.
У одной организации несвоевременно закончились электроды марки ОК76.96, и что бы ни останавливать процесс они одолжили электроды ТМЛ и заварили 6 стыков.
И таким образом ряд случайностей привел к невозможности пуска объекта, подрыве репутации монтажных организаций, упущенной выгоде.

пятница, 17 мая 2013 г.

Сталь A335 GR P9 ASME – B 36.10M. Грустная история.


 Здравствуйте дорогие читатели.
   Ни для кого не секрет, что важную роль в качественном и своевременном выполнении работ играет их подготовка. Поэтому в штате  каждого монтажного предприятия есть отдел подготовки производства. Который анализирует проект, составляет графики, определяет очередность, методы и трудоемкость производственного процесса. После чего доводит эту информацию до исполнителей.
    Но соответствует ли грамотность инженеров уровню задач поставленных перед ними?
В нашем случае задача заключалась в следующем: разработать технологию сварки трубопроводов из  стали  A335 GR P9 ASME – B 36.10M
И вот по протяжении  некоторого  времени технология была, согласована с отделом технического надзора заказчика и передана на монтажный участок, для работы. После чего были закуплены электроды и материалы для термообработки.
  Закипела работа, и согласно выданной технологии было заварено порядка 1187 стыков трубопроводов разных диаметров. Дело шло к пуску и с первым весенним теплом монтажники приступили к гидравлическим испытаниям  трубопроводов на прочность. В ходе, которого были выявлены трещины в зоне термического влияния стыков.
 После проведения стилоскопирования, выяснилось, что содержание хрома в металле сварного шва составляет всего 1,5%, вместо положенных  9. Сравнив технологию сварки с разработками институтов, стало понятно, что электроды для сварки были выбраны не правильно. Вместо рекомендуемых ОК76.96 были применены ТМЛ.
  Пуск пришлось отложить, заказчик понес убытки, а монтажная организация, бросив новый объект, в форсированном темпе принялась переделывать все стыки.