При разработке
проектно сметной документации для изготовления фланцевых соединений
руководствуйтесь нижеследующими нормами:
СНиП II-23-81* Стальные
конструкции – растянутые и изгибаемые фланцы конструкций требуется
изготавливать из стали С255, С285, С345, С375, С390 с относительным сужением Ψz>=25% (с учетом
требований 13.3 ….. 13.5).Механические
свойства в направлении толщины проката
проверяет , завод изготовитель руководствуясь, ГОСТ 28870-90.
Листовая сталь
фланцев должна соответствовать «Рекомендации по расчету, проектированию,
изготовлению и монтажу фланцевых соединений стальных строительных конструкций»
\Министерство монтажных и специальных строительных работ СССР ВНИПИ
Промстальконструкция ГОССТРОЙ СССР ЦНИИПпроектстальконструкция
им.Мельникова\ Москва 1989.
Категория
стали фланцев должна соответствовать первой группе ответственности зданий с
учетом климатического района строительства.
Изготовление
металлоконструкций с фланцевыми соединениями производить в согласно требованиям
ГОСТ 23118-2012.
Заготовку
фланцев следует выполнять машинной термической резкой.
Торцы
элементов под фланцы следует фрезеровать или резать дисковой пилой.
Сборку ригелей
с фланцами следует производить только в кондукторах.
Технология
сварки должна обеспечивать минимальные сварочные деформации фланцев.
Приварку
фланцев осуществлять полуавтоматической сваркой
с применением порошковой
проволокой марки ПП-АН8 по ТУ 14-4-1059-80 или
сварочной проволокой марки СВ-08Г2С по ГОСТ 2246-70 в среде углекислого
газа по ГОСТ 8050-85 или в смеси углекислого газа с аргоном (по ГОСТ
10157-79*).
При ручной
дуговой сварке деталей из низколегированной стали применять электроды Э50А по
ГОСТ 9467-75.
После
выполнения сварочных работ внешние поверхности фланцев необходимо
отфрезеровать.
Все фланцы,
независимо от марки стали ( за исключением 10ГНБ-Ш) подлежат контролю методом ультразвуковой дефектоскопии
на заводе изготовителе металлоконструкций на внутренние расслои, грубые
шлаковые включения в зонах шириной 80 мм симметрично вдоль оси симметрии каждого
элемента в соответствии с таблицей 1 «Рекомендаций по расчету,
проектированию и монтажу фланцевых
соединений строительных конструкций» (М.,1989, ЦНТИ ММСС СССР с дополнениями и
изменениями от июля 1990г.)
По усмотрению завода изготовителя допускается
производить ультразвуковой контроль
после приемки фланцев.
Ультразвуковому
контролю на наличие расслоя должны подвергаться зоны полок колонн в местах
крепления растянутых ребер (напротив полок ригелей).
При
изготовлении допускаемые отклонения от размеров должны соответствовать ГОСТ
23118-2012. Возможные зазоры должны
заполняться прокладками, поставляемыми комплектно с конструкциями.
Элементы
фланцевых соединений проверять на монтажной площадке на отсутствие погнутостей,
надрывов сварных швов и т.п. Заусеницы вокруг отверстий и по краям фланцев
должны быть удалены.
В местах
установки высокопрочных болтов контактные поверхности элементов конструкций и
накладок не должны грунтоваться и окрашиваться.

Перед монтажом
сопрягаемые поверхности фланцев полок колон и монтажных прокладок зачистить до
металлического блеска металлическими щетками, либо ручным механизированным
инструментом.
Для фланцевых
соединений использовать высокопрочные болты М24 по ГОСТ 22352-77* исполнения
«ХЛ» категории 1 по ГОСТ 15150-69, класса прочности 10.9 из стали 40Х с
временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, высокопрочные
гайки класса прочности 10 из стали 40Х с временным сопротивлением не менее 110
кг/мм2 по ГОСТ 4543-71, шайбы из стали 40 по ГОСТ 1050-88.
Запрещается
применение болтов и гаек, не имеющих клейма предприятия – изготовителя и
маркировки, обозначающей класс прочности, а также букв «ХЛ» по ГОСТ 15150-69.
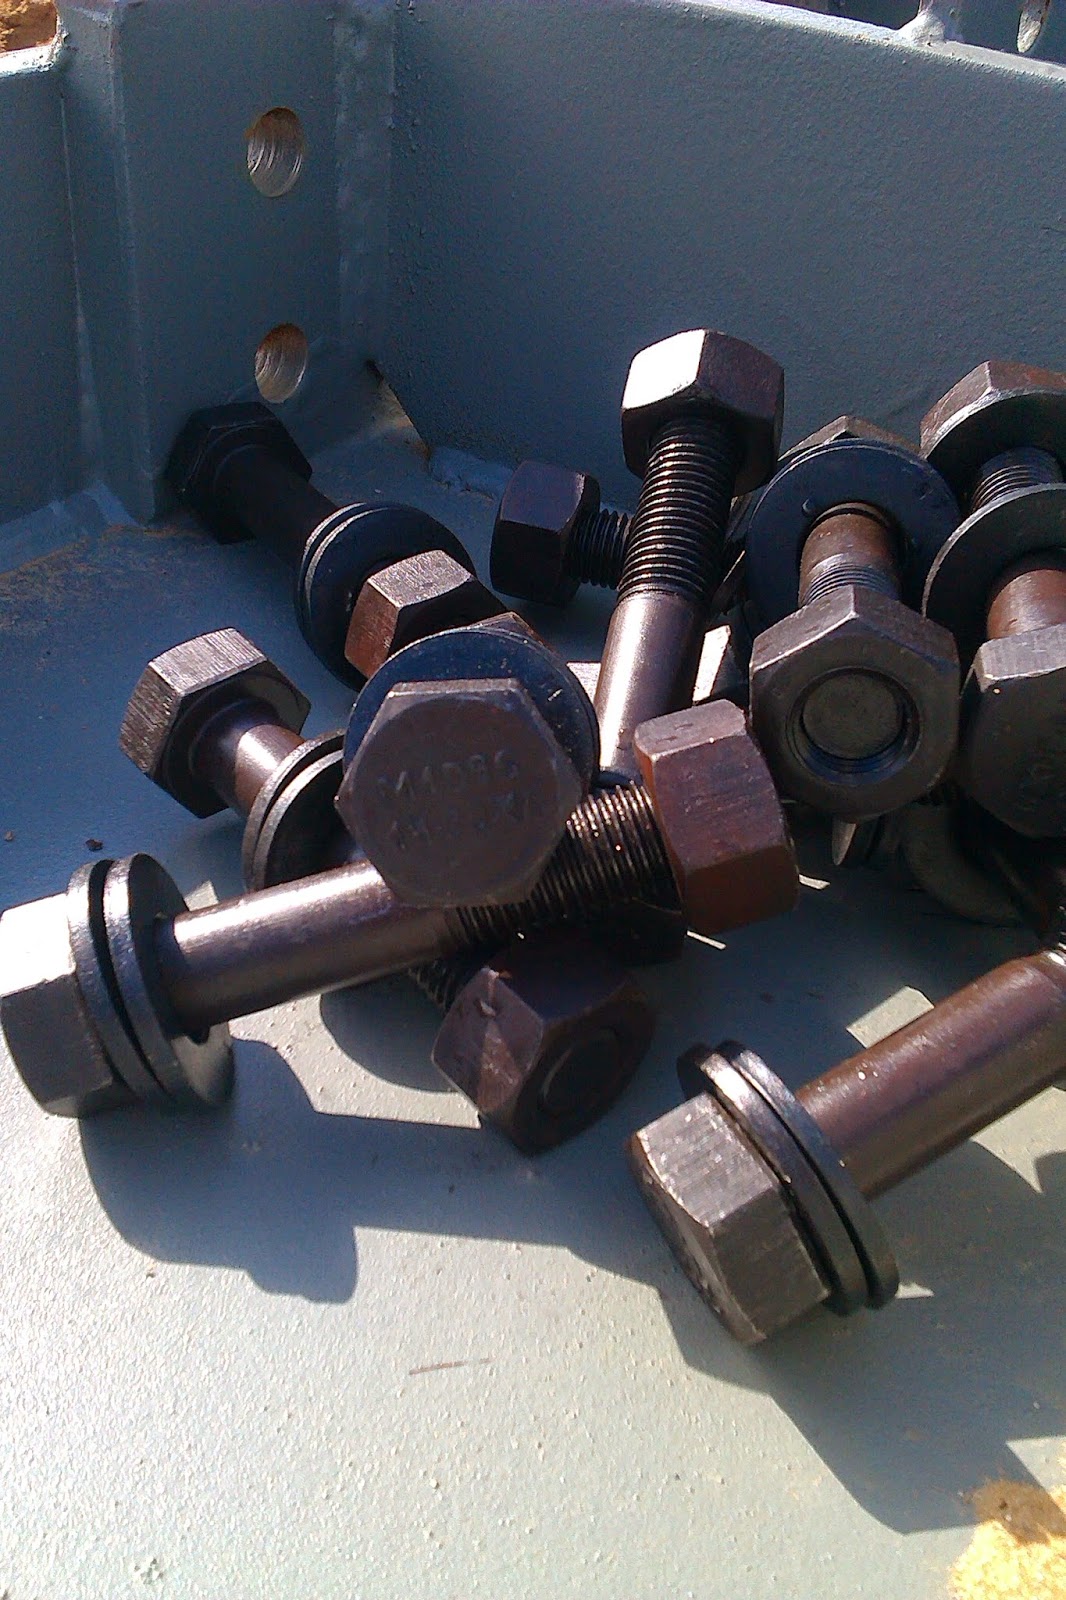
Диаметр
отверстий в конструкциях под высокопрочные болты М24-27мм.
Резьба болтов
не должна входить вглубь отверстия более чем наполовину толщины крайнего
элемента пакета со стороны гайки.
Под гайки и
шляпки болтов следует устанавливать по одной шайбе.
Натяжение
болтов следует начинать с узлов, в которых фланцы примыкают к полкам колонн без
прокладок.
Высокопрочные
болты во фланцевых соединениях должны быть затянуты на усилия, указанные в
рабочих чертежах (для М24-239кН, для М20-167кН, для М27-312кН), вращением гайки
до расчетного момента закручивания. Контролю натяжения подлежат 100% болтов.
Порядок натяжения должен исключать образование неплотностей в стягиваемых
пакетах.
Натяжение
высокопрочных болтов необходимо начинать от наиболее жестких зон к краям.
Зазоров между
соприкасающимися плоскостями фланцев в местах расположения болтов не
допускается. Щуп толщиной 0,1
мм не должен проникать в зону радиусом 40мм от оси
болта. Просвет между фланцем и полкой колонны после затягивания высокопрочных
болтов по линии стенок и полок профиля должен быть не более 0,2 мм , просвет между
фланцем и полкой колоны после натяжения по краям фланцев должен быть не
более0,6мм.

Головки и
гайки болтов после затяжки должны плотно ( без зазоров) соприкасаться с
плоскостями шайб, а стержень болта выступать из гайки не менее чем на 3 мм .

После контроля
натяжения и приемки соединения все наружные поверхности стыков, включая головки
болтов, гайки и выступающие из них части резьбы болтов должны быть очищены,
огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках
обработаны герметиком.

