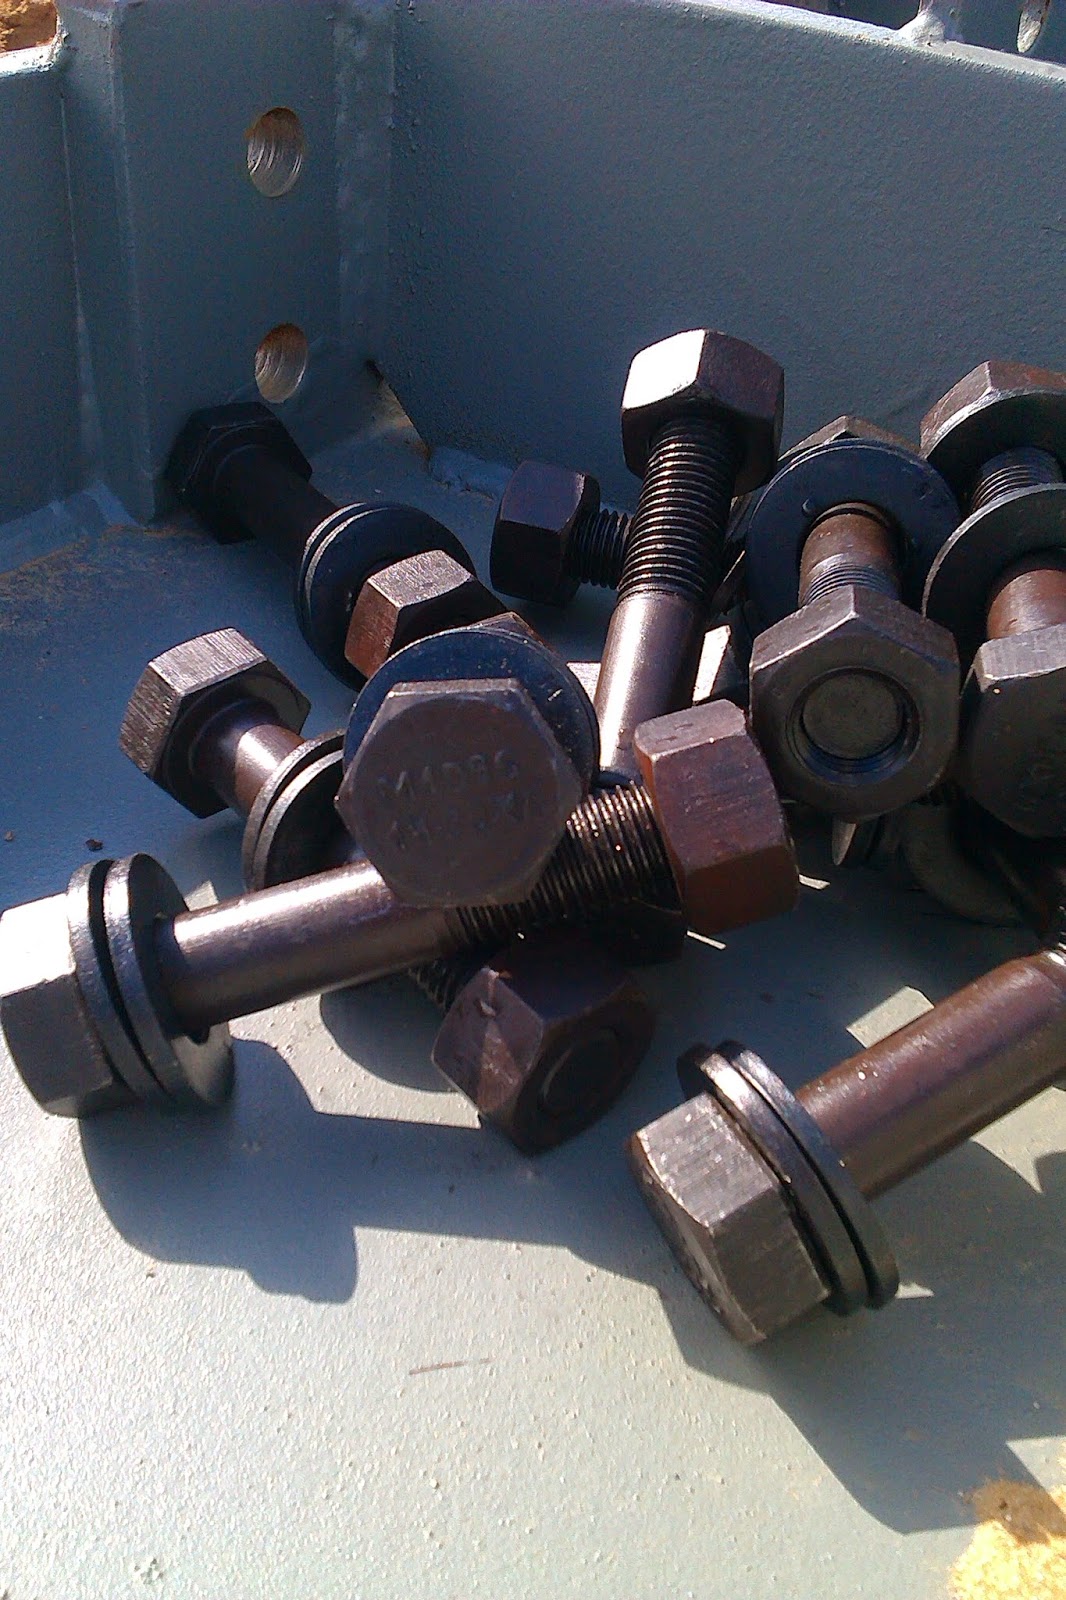
Как бывает в монтаже!!

пятница, 14 ноября 2014 г.

Пока еще не началось

Ранее июльское утро. Солнце поднимается из за леса, в голубое. чистое небо. Щебечут птицы, наслаждаясь летом. Сборка кранов закончена еще вчера. Они установлены на свои места, согласно Проекта Производства Работ.  И все еще тихо и грациозно, перед началом рабочего дня и сложным подъемом.


Красный - кран Demag Terex 6200 - грузоподъемность 1200тонн. Белый - кран Demag Terex 3800- грузоподъемность - 650 тонн.
Поднимаемый груз - реактор массой 770 тонн высотой 50м.

четверг, 13 ноября 2014 г.

Все знают, но # 13.11.2014

Приветствую всех читателей моего блога. И сегодня хочу открыть новую серию статей, о том как мы ведем себя при выполнении работ, не смотря на все имеющиеся знания и опыт.
  Итак: все обычно знают, что в ящиках поступающих вместе с оборудованием находятся необходимые для монтажа детали и дорогостоящие спирально навитые прокладки, но успешно забываем про это...

воскресенье, 9 ноября 2014 г.

Перечень документов по приемке грузоподъемных кранов в эксплуатацию РБ


1)      Заводской паспорт мостового крана (и ручной тали), инструкция (руководство) по эксплуатации и монтажу.
2)      Копия Сертификатов соответствия ТР ТС на изготовление грузоподъемных кранов для завода изготовителя (или продавца).
3)      Копия лицензии (разрешение) ГОСПРОМНАДЗОРА РБ на монтаж грузоподъемных кранов (заверить печатью монтирующей организации).
4)      Копия проекта на монтаж грузоподъемного крана и подкрановых путей (заверить печатью монтирующей организации).
5)  Справка о соответствии надземного пути нагрузкам от устанавливаемого крана (выдается проектной организацией или владельцем крана со ссылкой на проект кранового пути).
6)      Удостоверение (Акт) о качестве монтажа крана монтирующей организацией..
7)      Копии сертификатов применяемых материалов при монтаже металлоконструкций подвесных крановых путей (заверить печатью монтирующей организации).
8)      Сварочная документация (при применении):        
 -Технология сварки подкрановых (или подвесных) путей;          
-Журнал сварочных работ;
- Копия удостоверения электросварщиков   (заверить печатью монтирующей организации).
- Копия сертификатов на применяемые электроды и материалы (заверить печатью монтирующей организации).
- Схема сварочных стыков металлоконструкций крана и подкрановых путей ;
- Заключение о контроле сварочных соединений лабораторией;
- Схема контроля сварочных соединений.
9) Исполнительная схема горизонтальной и вертикальной съемки подкрановых (или подвесных) путей  в пределах допуска  ПОПБГК.
10) Для электрических грузоподъемных кранов:
- Протокол испытания изоляции силовых и измерительных проводок;
- Протокол проверки наличия цепи заземления (зануления) металлоконструкций, элементов крана и подкрановых путей;
- Протокол измерения петли "фаза-нуль"
11) установочный чертеж ( в двух проекциях) крана с указанием размеров в пределах допуска ПОПБГК и расположением главных троллей и посадочной площадки для выхода на кран
Дополнительные требования для получения разрешения Госпромнадзора о вводе в эксплуатацию грузоподъёмного крана:
1) Копии приказов о назначении лица ответственного за содержание г/кранов в исправном состоянии и назначении машиниста (крановщика) крана мостового типа / с разрядом в соответствии с требованием ЕКТС/, а также для выполнения работ по строповке грузов должны быть назначены стропальщики / с разрядом в соответствии с требованием ЕКТС/.
2) "Журнал выдачи ключа-марки", для контроля получения и сдачи ключей крановщиком.
3)"Вахтенный журнал крановщика", для правильного обслуживания крана обслуживающим персоналом.
4) Разработать и утвердить "Производственную инструкцию крановщика", по безопасному производству работ.
5) Разработать и утвердить "Технологическую карту" выполнения монтажных и ремонтных работ в ГК с применением данного крана, со схемами строповки, зацепки основных грузов и указанием их массы.


  УТВЕРЖДАЮ
                                Главный инженер __________________________
                                                (наименование организации)
                                _________       __________________________
                                (подпись)                (Ф.И.О.)
                                "___" _____________ 20__ г.
                                   АКТ
"__" ____________ 20__ г.                                          г. Минск
    Приемки башенного крана из монтажа на строительстве __________________
___________________________________________________________________________
               (название объекта и его местонахождение)
    Башенный кран __________, рег. N ____, смонтирован согласно инструкции
по монтажу завода-изготовителя и требованиям Правил устройства и безопасной
эксплуатации грузоподъемных кранов бригадой по монтажу башенных кранов ____
___________________________________________________________________________
    Лицензия   на   монтаж   N  _______,  выдана  "__" _________ 20__ г. и
действительна до "__" __________ 20__ г.
    Качество монтажа удовлетворительное.
Начальник участка             _________                      ______________
                             (подпись)                         (Ф.И.О.)
Механик                       _________                      ______________
                             (подпись)                         (Ф.И.О.)
Бригадир слесарей-монтажников _________                      ______________
                             (подпись)                         (Ф.И.О.)


АКТ № ___
ввода оборудования в эксплуатацию


г. ______________ "___"________ ____ г.

Комиссия в составе:
Председатель:
Члены комиссии:


назначенная приказом (распоряжением) руководителя №___ от "___"_______ _____ г., ознакомившись с _________________________________________________________
(наименование оборудования,марка, тип, заводской и инвентарный номер)

смонтированным по адресу: ________________________________________________,
рассмотрев техническую документацию, представленную _________________________________________________________________________
(наименование предприятия-разработчика (изготовителя))

и результаты эксплуатационных испытаний, проведенных в соответствии с
___________________________________________________________________________
(наименование и обозначение программы и методики испытаний)

в период с "___"________ ____ г. по "___"____________ _____ г., установила что:
1. _______________________________________________________________________
(наименование оборудования,марка, тип, заводской и инвентарный номер)
соответствует требованиям по охране труда


с учетом следующих замечаний: ____________________________________________
(если таковые имеются) ____________________________________________
____________________________________________
____________________________________________
____________________________________________.

2. Оборудование размещено в соответствии с проектной документацией, нормами технологического проектирования (разрабатывается для конкретных организаций, производств и цехов);
3. При размещении оборудования обеспечены удобство и безопасность его обслуживания, безопасность эвакуации работающих при возникновении аварийных ситуаций, исключено (снижено) воздействие вредных и (или) опасных производственных факторов на других работающих.
4. Установка, монтаж (перестановка) оборудования произведены в соответствии с проектной документацией.

5. __________________________________________________________ выдержало
(наименование оборудования,марка, тип, заводской и инвентарный номер)

испытания и может быть введено в эксплуатацию (или: только после
устранения недостатков, отмеченных в Ведомости замечаний и предложений и
препятствующих вводу в эксплуатацию).


Выводы:
1. ___________________________________________________________________
(наименование оборудования,марка, тип, заводской и инвентарный номер)
ввести в эксплуатацию

по адресу: ___________________________________ с "___"_________ ____ г.
(или: после устранения недостатков, отмеченных в Ведомости замечаний и
предложений, препятствующих вводу оборудования в эксплуатацию).

2. Гарантийное обслуживание выполнять согласно технической документации на оборудование.

Приложения:
1. Протокол пуско-наладочных работ от "___"______ ____ г. № ______.
2. Ведомость замечаний и предложений от "___"________ ____ г. № ______.


Председатель комиссии _____________ _______________ ___________________
(должность, личная подпись Фамилия инициалы)

Члены комиссии _____________ _________________ ________________________
(должность, личная подпись Фамилия инициалы)

суббота, 8 ноября 2014 г.

Изготовление и монтаж фланцевых соединений металлоконструкций


При разработке проектно сметной документации для изготовления фланцевых соединений руководствуйтесь нижеследующими нормами:
СНиП II-23-81* Стальные конструкции – растянутые и изгибаемые фланцы конструкций требуется изготавливать из стали С255, С285, С345, С375, С390 с относительным сужением Ψz>=25% (с учетом требований 13.3   ….. 13.5).Механические свойства в направлении толщины проката  проверяет , завод изготовитель руководствуясь, ГОСТ 28870-90.
Листовая сталь фланцев должна соответствовать «Рекомендации по расчету, проектированию, изготовлению и монтажу фланцевых соединений стальных строительных конструкций» \Министерство монтажных и специальных строительных работ СССР ВНИПИ Промстальконструкция  ГОССТРОЙ СССР ЦНИИПпроектстальконструкция им.Мельникова\ Москва 1989.
Категория стали фланцев должна соответствовать первой группе ответственности зданий с учетом климатического района строительства.
Изготовление металлоконструкций с фланцевыми соединениями производить в согласно требованиям ГОСТ 23118-2012.
Заготовку фланцев следует выполнять машинной термической резкой.
Торцы элементов под фланцы следует фрезеровать или резать дисковой пилой.
Сборку ригелей с фланцами следует производить только в кондукторах.
Технология сварки должна обеспечивать минимальные сварочные деформации фланцев.
Приварку фланцев осуществлять полуавтоматической сваркой  с применением  порошковой проволокой марки ПП-АН8 по ТУ 14-4-1059-80 или  сварочной проволокой марки СВ-08Г2С по ГОСТ 2246-70 в среде углекислого газа по ГОСТ 8050-85 или в смеси углекислого газа с аргоном (по ГОСТ 10157-79*).
При ручной дуговой сварке деталей из низколегированной стали применять электроды Э50А по ГОСТ 9467-75.
После выполнения сварочных работ внешние поверхности фланцев необходимо отфрезеровать.
Все фланцы, независимо от марки стали ( за исключением 10ГНБ-Ш) подлежат  контролю методом ультразвуковой дефектоскопии на заводе изготовителе металлоконструкций на внутренние расслои, грубые шлаковые включения в зонах шириной 80 мм симметрично вдоль оси симметрии каждого элемента в соответствии с таблицей 1 «Рекомендаций по расчету, проектированию  и монтажу фланцевых соединений строительных конструкций» (М.,1989, ЦНТИ ММСС СССР с дополнениями и изменениями от июля 1990г.)
 По усмотрению завода изготовителя допускается производить ультразвуковой контроль  после приемки фланцев.
Ультразвуковому контролю на наличие расслоя должны подвергаться зоны полок колонн в местах крепления растянутых ребер (напротив полок ригелей).
При изготовлении допускаемые отклонения от размеров должны соответствовать ГОСТ 23118-2012. Возможные  зазоры должны заполняться прокладками, поставляемыми комплектно с конструкциями.
Элементы фланцевых соединений проверять на монтажной площадке на отсутствие погнутостей, надрывов сварных швов и т.п. Заусеницы вокруг отверстий и по краям фланцев должны быть удалены.
В местах установки высокопрочных болтов контактные поверхности элементов конструкций и накладок не должны грунтоваться и окрашиваться.

Перед монтажом сопрягаемые поверхности фланцев полок колон и монтажных прокладок зачистить до металлического блеска металлическими щетками, либо ручным механизированным инструментом.
Для фланцевых соединений использовать высокопрочные болты М24 по ГОСТ 22352-77* исполнения «ХЛ» категории 1 по ГОСТ 15150-69, класса прочности 10.9 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, высокопрочные гайки класса прочности 10 из стали 40Х с временным сопротивлением не менее 110 кг/мм2 по ГОСТ 4543-71, шайбы из стали 40 по ГОСТ 1050-88.
Запрещается применение болтов и гаек, не имеющих клейма предприятия – изготовителя и маркировки, обозначающей класс прочности, а также букв «ХЛ» по ГОСТ 15150-69.

Диаметр отверстий в конструкциях под высокопрочные болты М24-27мм.
Резьба болтов не должна входить вглубь отверстия более чем наполовину толщины крайнего элемента пакета со стороны гайки.
Под гайки и шляпки болтов следует устанавливать по одной шайбе.
Натяжение болтов следует начинать с узлов, в которых фланцы примыкают к полкам колонн без прокладок.
Высокопрочные болты во фланцевых соединениях должны быть затянуты на усилия, указанные в рабочих чертежах (для М24-239кН, для М20-167кН, для М27-312кН), вращением гайки до расчетного момента закручивания. Контролю натяжения подлежат 100% болтов. Порядок натяжения должен исключать образование неплотностей в стягиваемых пакетах.
Натяжение высокопрочных болтов необходимо начинать от наиболее жестких зон к краям.
Зазоров между соприкасающимися плоскостями фланцев в местах расположения болтов не допускается. Щуп толщиной 0,1 мм не должен проникать в зону радиусом 40мм от оси болта. Просвет между фланцем и полкой колонны после затягивания высокопрочных болтов по линии стенок и полок профиля должен быть не более 0,2 мм, просвет между фланцем и полкой колоны после натяжения по краям фланцев должен быть не более0,6мм.
Головки и гайки болтов после затяжки должны плотно ( без зазоров) соприкасаться с плоскостями шайб, а стержень болта выступать из гайки не менее чем на 3 мм.

После контроля натяжения и приемки соединения все наружные поверхности стыков, включая головки болтов, гайки и выступающие из них части резьбы болтов должны быть очищены, огрунтованы, окрашены, а щели в местах перепада толщин и зазоры в стыках обработаны герметиком.

воскресенье, 8 сентября 2013 г.

Устранение замечаний по монтажу металлоконструкций

Здравствуйте дорогие читатели! Сегодня я поделюсь с вами опытом устранения наиболее распространненых замечаний  по монтажу металлоконструкций. Чертежи КМ не всегда учитывают все нюансы расположения оборудования, её конфигурацию и в связи с этим соблюдения норм безопасности при его обслуживании.
А также требования ПБНГП-96, ОПВ-96, ГОСТ12.4.059-89 которые не соблюдаются при изготовлении металлоконструкций.

Сопряжение ограждений маршевых лестниц и площадок не должны иметь острых углов, т.е. в узлах сопряжений должна устанавливаться стойка ограждения.

Для обеспечения безопасности обслуживания арматуры и фланцевых соединений аппарата проемы в металлоконструкциях были зашиты просечным листом.
Узлы прохода трубопроводов через площадки должны быть обрамлены, то же вырезы в просечно-вытяжном настиле площадок у технологических аппаратов.


среда, 4 сентября 2013 г.

Неправильное складирование металлоконструкций

Здравствуйте дорогие читатели!!
Сегодня я решил поделиться с вами примерами неправильного складирования. Возможно вам приходиться такое наблюдать ежедневно и оно не режет глаз, Но стройнадзор такое зрелище очень привлекает.
Итак. 1) Металлоконструкции уложены друг на друга без применения подкладок.

2) Связи и раскосы навалены россыпью.

3) В  металлоконструкциях скапливается вода.